Crtež kaže "hladno vučeni čelik", ali narudžbenica treba proces, temperaturu i toleranciju. To je uobičajeni razmak kada se osigurač osovine, držač ležaja, disk opruga ili utisnuta podloška premještaju s prototipa na serijsku isporuku. Hladno vučeni čelik nije jednostruki; to je stanje koje nastaje provlačenjem vruće valjane šipke ili žice kroz matricu na sobnoj temperaturi. Rezultat je glatkija, ravnija, dimenzionalno konzistentnija sirovina s većom čvrstoćom, ali također s zaostalim naprezanjem i smanjenom duktilnošću koji se moraju projektirati, a ne pretpostaviti. Za pričvršćivače, praktična korist je manje iznenađenja veličine u preši ili centru za tokarenje; praktični rizik je tretiranje "hladno vučenog" kao potpune specifikacije.
Zaključak za kupnju timova
- Hladno vučeni čelik je uvjet procesa, a ne klasa. Navedite osnovni čelik, redukciju izvlačenja, toplinsku obradu i konačna mehanička svojstva.
- Uske tolerancije i površine bez ljuskica smanjuju sekundarnu strojnu obradu i otpad, posebno na osiguračima, podlošcima i tankim utisnutim dijelovima.
- Čvrstoća raste, a duktilnost opada. Opruga, pucanje i zaostalo naprezanje zahtijevaju validaciju u oblikovanju i toplinskoj obradi.
- Usporedite cijenu s prinosom gotovog dijela, ne po kilogramu. Ravnost, presjek blizu mreže i stabilan dovod mogu smanjiti ukupne troškove.
Što hladno izvlačenje mijenja u čeliku
Hladno izvlačenje počinje s vruće valjanom šipkom ili žicom koja se čisti, premazuje mazivom, provlači kroz matricu, ravna i reže. Redukcija matrice hladno obrađuje površinu i komprimira dio. Tipični nacrti pročišćavaju promjer i ovalnost, poboljšavaju ravnost i proizvode glatku završnu obradu. Budući da materijal ostaje ispod svoje temperature rekristalizacije, dislokacije se umnožavaju, povećavajući vlačnu granicu i granicu tečenja dok smanjuju istezanje. Kompromis je pohranjena energija: zaostalo naprezanje i tvrđa površina mogu pomoći ili štetiti kasnijem rezanju, kovanju i savijanju.
Tolerancija i iskrenost
Hladno vučena šipka obično ima veći promjer i ravnost od vruće valjane. To je važno na tokarilicama i progresivnim prešama, gdje male varijacije posmaka postaju otpad ili trošenje alata.
Stanje površine
Glatkija površina bez kamenca poboljšava vijek trajanja matrice i ujednačenost premaza. Još uvijek provjerite šavove, preklope, dekarburizaciju i tragove rukovanja jer kozmetičko poboljšanje može sakriti uzdužni nedostatak.
Mehaničko podizanje
Podaci o hladnom izvlačenju u industriji pokazuju da standardni propuh može povećati vlačnu čvrstoću za otprilike 25-30%. Granica razvlačenja se također povećava, a rastezanje i smanjenje površine pada.
Naprezanje i sposobnost oblikovanja
Preostalo naprezanje može uzrokovati izobličenje nakon izrade utora, kovanja ili toplinske obrade. Žarenje za ublažavanje naprezanja može biti potrebno za ozbiljno oblikovanje ili za dijelove koji moraju zadržati ravnost nakon strojne obrade.
Osigurač osovine je koristan primjer. Prsten mora sjediti u utoru, izdržati aksijalno opterećenje i preživjeti instalaciju bez trajnog postavljanja. Ako je sirovina hladno vučena, ali je korak otpuštanja naprezanja preskočen, dio može proći inspekciju dimenzija i još uvijek puknuti na ušicama. Za tipičnu primjenu držanja osovine, usporedite geometriju utora i stanje materijala sa standardnom obitelji kao što su:
 DIN471 Vanjski osigurači za osovine Usporedite geometriju utora i stanje materijala koristeći ovu obitelj DIN471, koja navodi veličine, nosivosti, materijale i površinske tretmane za pričvrsne prstenove vratila. Pogledajte proizvod →
Oblačić na crtežu trebao bi navesti osnovni tip čelika, stanje žice ili šipke i konačnu tvrdoću, a ne samo "hladno vučeni čelik".
Hladno vučeno naspram toplo valjano naspram hladno valjano: praktična usporedba
"Hladno valjani" i "hladno vučeni" često se koriste kao sinonimi u razgovoru, ali to nije isti put kupnje. Hladno valjanje smanjuje debljinu na mlinu; hladno izvlačenje izvlači okrugli ili oblikovani presjek kroz matricu. Oba čelika otvrdnjavaju, ali dimenzionalni rezultat, mogućnost oblika i osnovica troškova razlikuju se.
Usporedba je usmjerena i ovisi o vrsti čelika, smanjenju izvlačenja i toplinskoj obradi.
Nabava bi trebala uspoređivati ukupne troškove, a ne samo cijenu šipke. Hladno vučena šipka može koštati više po kilogramu, ali može eliminirati ravnanje, smanjiti dopuštenje za strojnu obradu i stabilizirati pomak preše. Budući da hladno izvlačenje pretvara varijacije mlina u kontroliranu sirovinu, ulazna kontrola materijala, toplinska obrada i priprema površine važni su koliko i crtanje; dobavljač s in-house kontrola proizvodnje i toplinske obrade može držati te varijable otpuštanje do izdanja.
Skriveni mehanički učinci koje bi kupci trebali provjeriti
Vidljiva korist je dimenzionalna. Skriveni učinci su mehanički i zaostali. Grafikon u nastavku koristi indekse smjera kako bi pokazao što standardno hladno izvlačenje obično čini toplovaljanoj sirovini; to je pomoć pri probiru, a ne granica prihvatljivosti.
Vruće valjani tensile: 100
Hladno vučen tensile: 125–130
Hladno vučen yield: 115–125
Duktilnost: 70–85
Dobitak ravnosti: visok
Koristite ove pokazatelje za postavljanje boljih pitanja. Specifikacija nabave trebala bi definirati metode ispitivanja, uzorkovanje i jesu li svojstva zajamčena na vučenoj šipki ili nakon toplinske obrade. Provjerite vlačnu granicu i čvrstoću tečenja, istezanje, tvrdoću, stanje zaostalog naprezanja ili rasterećenja, površinske nedostatke i ravnost. Za dijelove koji su urezani, kovani ili savijeni nakon izvlačenja, pokrenite probu oblikovanja koja uključuje stvarnu seriju i podmazivanje.
- Pitajte da li mlin ili ladica osiguravaju mehanička svojstva u konačnoj hladno vučenoj veličini.
- Potvrdite žarenje za ublažavanje naprezanja kada dio ima čvrstu ravnost ili ozbiljno oblikovanje.
- Provjerite granice šavova i odugljičenja za osigurače malog presjeka i podloške poput opruge.
Gdje hladno vučeni čelik odgovara: mješavina za nanošenje
Hladno vučeni čelik je uobičajen tamo gdje mali dio mora nositi opterećenje uz malo strojne obrade: automobilske stezaljke i pričvrsni prstenovi, sklopovi nagiba i skretanja vjetroturbina, građevinska oprema i opći strojevi. Kombinacija u nastavku je ilustrativni prikaz planiranja za hladno vučene spojne elemente i utisnute komponente, a ne tržišna statistika.
Automobili i transport — 45%
Vjetar i energija — 25%
Građevinska oprema — 20%
Opći strojevi — 10%
U opremi za vjetar i teškoj opremi, diskaste opruge i pričvrsni prstenovi za velika opterećenja često se koriste s hladno vučenom ili hladno valjanom trakom jer predopterećenje mora ostati stabilno zbog vibracija. Reprezentativna obitelj pločastih opruga za velika opterećenja je:
 DIN2093 Belleville opružne podloške visokog opterećenja Pogledajte ovu DIN2093 familiju tanjurastih opruga za stabilno aksijalno prednaprezanje, s opcijama materijala i premaza prikladnim za primjene vibracija i brtvljenja. Pogledajte proizvod →
Ista logika vrijedi i za držače automobilskih ležajeva i građevinski hardver: hladno vučeno stanje pomaže u održavanju dosljednog uzorka, ali premaz, tvrdoća i smjer ugradnje i dalje određuju učinkovitost na terenu.
Tijek odabira za nabavu i inženjering
Izvediv proces odabira održava materijal, oblikovanje i inspekciju vezanima uz funkciju dijela. Koristite ovaj slijed kada se hladno vučeni čelik predlaže za pričvrsni prsten, podlošku ili utiskivanje.
- Definirajte funkciju: aksijalno zadržavanje, predopterećenje, raspodjela opterećenja ili strukturalna potpora. Funkcija postavlja dopuštenu tvrdoću, žilavost i ravnost.
- Popravite osnovni stupanj i hladno vučeno stanje. Navedite vrstu čelika, raspon smanjenja izvlačenja i je li potrebno smanjenje naprezanja.
- Postavite tolerancije prema pristajanju, a ne prema pogodnostima mlina. Širina utora, debljina prstena i zazor provrta ili osovine trebali bi utjecati na dimenzionalni oblačić.
- Zahtijevati mehanička i metalurška izvješća. Uključite granice istezanja, istezanja, istezanja, tvrdoće i površinskih nedostataka gdje utječu na sklapanje.
- Potvrdite oblikovanje i toplinsku obradu zajedno. Povratak nakon kovanog kovanja, pucanje ušica i izobličenje nakon stvrdnjavanja problemi su procesa, a ne samo pitanja materijala.
- Kontrola promjene brave. Osnovni izvor čelika, istrošenost kalupa za izvlačenje, ciklus žarenja i šarža premaza trebaju pokrenuti pregled prije otpreme.
Ako crtež prelazi standardne prstenove u zagrade, granične kaveze ili prstenove posebnog oblika, uključite dobavljača utiskivanja u pregled crteža prije nego što se alat izreže. Rano prilagođavanje proizvoda rad može spriječiti odabir hladno vučene sirovine za geometriju koju ne može oblikovati ekonomično.
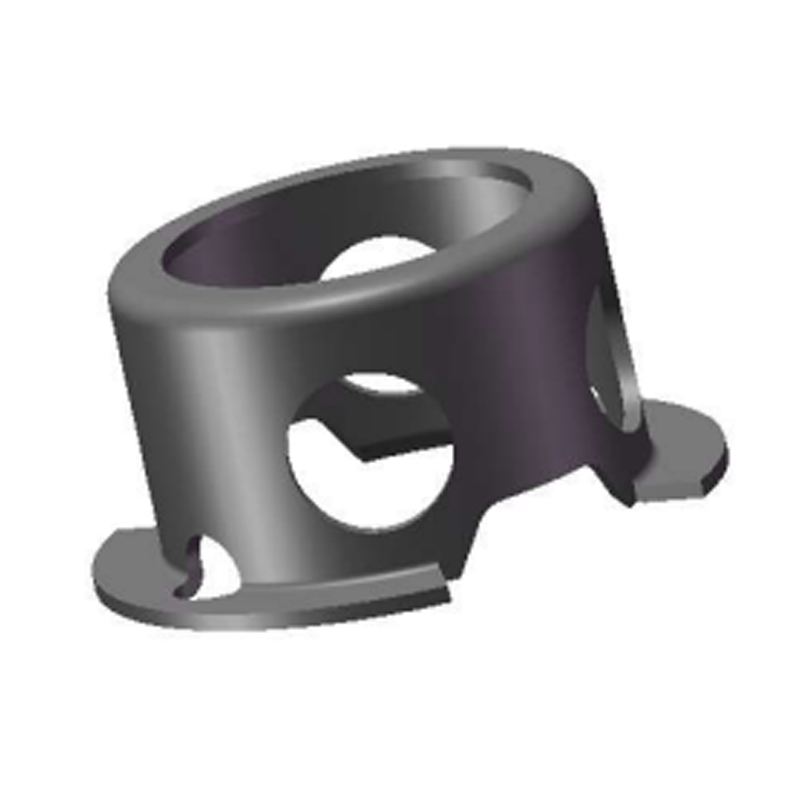 Prilagođeni granični kavezi otporni na habanje Za prstenove posebnog oblika i granične kaveze, ova prilagođena otisnuta komponenta podržava pregled crteža s opcijama materijala, površinske obrade i razvoja kalupa. Pogledajte proizvod →
Napomene o održavanju, sljedivosti i sukladnosti
Hladno vučeni čelik je osjetljiviji na skladištenje nego toplo valjani materijal jer nema okaline koja bi ublažila vlagu. Nekoliko praktičnih kontrola štiti ulaganje nakon primitka.
- Čuvajte šipku i žicu na suhom, povišenom mjestu i izbjegavajte cikluse kondenzacije. Hladno vučene površine mogu brzo zahrđati.
- Zaštitite ravne šipke od savijanja i namotanu žicu od savijanja; oštećenje rukovanja može poraziti prednost ravnosti.
- Pratite broj grijanja, seriju izvlačenja, seriju toplinske obrade i seriju površinske obrade kroz proizvodni zapis.
- Sa serijom čuvajte certifikate o materijalu, izvješća o dimenzijama, rezultate tvrdoće ili rastezanja i zapise o ispitivanju premaza.
- Za presvučene ili presvučene dijelove, potvrdite kontrole vodikove krtosti i zahtjeve pečenja s finišerom.
- Primijenite obavijest o promjeni na izvor osnovnog čelika, smanjenje izvlačenja, žarenje i premazivanje, jer svaki od njih može promijeniti doticaj ili vijek trajanja.
Hladno vučeni čelik koristan je odgovor kada spojni element ili utisnuti dio treba stabilnu prazninu, glatku površinu i veću čvrstoću bez dodatne strojne obrade. Loš je odgovor kada crtež ostavi nedefiniranu osnovnu ocjenu, stanje rasterećenja ili konačna svojstva. Najsigurnija kupovna specifikacija tretira hladno izvlačenje kao jedan korak u lancu - klasa čelika, redukcija, toplinska obrada, oblikovanje, premazivanje i inspekcija - i drži svaki korak na stvarnoj funkciji dijela.