Stiže nacrt za DIN 471 osigurač s natpisom "2B završni" u naslovnom bloku. Ponuda se brzo vraća, dijelovi se isporučuju na vrijeme, a zatim inspekcija mjeri 0,6 µm Ra na odrezanom rubu i postavlja pitanje zašto površina više ne odgovara uzorku odobrenom prije osamnaest mjeseci. Ništa nije uspjelo. Specifikacija je jednostavno bila otvorena za više od jednog čitanja.
Evo prvo zaključka: 2B je završna obrada na nehrđajućem kolutu ili limu od kojeg ste započeli, a ne obrada primijenjena na gotovi dio. Opisuje ravna, valjana lica - mat, neusmjerena, lagano reflektirajuća - i zaustavlja se na prvom ciklusu smicanja, prevrtanja ili toplinske obrade. Ispis koji kaže "završna obrada 2B" trebao bi umjesto toga reći "materijal isporučen u završnoj obradi 2B", a zatim zasebno definirati kako mora izgledati gotova kopča.
Kratka verzija
- 2B znači hladno valjano, žareno i dekapirano, zatim presvučeno kožom — obično 0,1–0,5 µm Ra, mat, bez smjera zrna.
- To je materijalno stanje, a ne stanje dijela: odrezani rubovi, prevrnuti radijusi i toplinska nijansa sve se nalazi izvan njega.
- 2B je najjeftiniji, najrasprostranjeniji završetak od nehrđajućeg čelika; BA i br. 4 dodaju troškove i vrijeme mlina.
- Glatkiji od 2D, tako da je rizik od korozije u pukotinama manji — ali pasivizacija nakon izrade još uvijek odlučuje o radnom vijeku.
Ostatak ovog članka pokriva na što oznaka zapravo obvezuje tvornicu, gdje se brojke razlikuju i kako napisati narudžbenicu koja preživi inspekciju prvog artikla.
Mlinska ruta iza površine 2B
2B počinje kao vruće valjani crni svitak. Mlin ga žari i kiseli kako bi se skinuo kamenac i ponovno izgradio pasivni sloj, hladno valja do konačne debljine, žari i ponovno kiseli, zatim se primjenjuje lagani sloj kože — temper valjanje s otprilike 0,5–1,5% smanjenja — nakon čega slijedi izravnavanje napetosti. Taj zadnji korak je ono što odvaja 2B od 2D: ista kemija, ravnija i malo svjetlija površina, s hrapavošću obično u Ra pojasu od 0,1–0,5 µm umjesto 0,4–1,0 µm 2D lista bez kože.
Rezultat je ujednačena mat siva boja bez vidljivog smjera zrna, što je važno kada utisnete utisnute dijelove preko svitka od 300 mm i želite da oba kraja trake izgledaju identično. Traka za utiskivanje obično je debljine 0,3–3,0 mm, a oznaka je definirana u ASTM A480/A480M, EN 10088-2, JIS G4305 i GB/T 3280.
Prolaz kože, ne poliranje
Smanjenje temperature od 0,5–1,5% izravnava površinu. Nikakav abraziv ne dodiruje traku nigdje u ruti.
Nema smjera zrna
Neusmjerena hrapavost održava ugniježđene utiske i oblikovane dijelove vizualno dosljednima bez obzira na to kako stoje u svitku.
Pasivan iz mlina
Nakon žarenja slijedi dekapiranje, tako da zavojnica stiže s netaknutim pasivnim slojem — sve dok se ne otvori prirezom i rezanjem.
2B nasuprot 2D, BA i br. 4: Usporedba brojki koje su važne
Četiri završne obrade dominiraju specifikacijom nehrđajuće trake. Razlike koje utječu na osigurač ili podlošku su hrapavost, izgled, cijena i kako se svaki ponaša nakon izrade.
Za žigosani zatvarač odvod je uzak. Nakon što se dio prevrne, 2B i 2D ponašaju se gotovo identično u radu, jer medij koji se prevrće nameće vlastitu hrapavost na svakom rubu. BA zarađuje svoju premiju samo tamo gdje lice ostaje vidljivo i neobojano; Br. 4 samo tamo gdje je brušeni izgled uvjet dizajna. Nehrđajući osigurači skriveni unutar kućišta mjenjača rijetko opravdavaju.
 DIN 988 Plosnate podloške za raspodjelu opterećenja DIN 988 ravne podloške od ugljičnog ili nehrđajućeg čelika, dostupne kaljene ili nekaljene, s opcijama debljine, veličine i površinske obrade za raspodjelu opterećenja. Pogledajte proizvod →
Skrivene varijable: Ra širenje, sjaj i mjerenje
Dvije zavojnice mogu biti certificirane 2B i još uvijek izgledati drugačije. Hrapavost mlina je raspon, a ne točka: zavojnica od 0,15 µm i zavojnica od 0,45 µm različito reflektiraju svjetlost na istoj utisnutoj površini, a kupci to primjećuju pri drugoj isporuci, ne pri prvoj. Sjaj na 60° je najbrža provjera u radnji za odstupanje od serije do serije; očitanje iglom na 0,8 mm odsijecanja na tri položaja na ravnoj strani dovoljno je da uhvatite mješovitu pošiljku.
Ovo je također mjesto gdje bilješke za crtanje pogriješe. Pisanje "2B završna obrada, Ra 0,2 max" specificira nešto čvršće nego što nudi većina 2B asortimana i tiho gura dobavljača prema BA ili odbijenoj seriji. Još gore je toplinska obrada. Ublažavanje naprezanja na 400 °C ostavlja slamnatu nijansu koja se mora ukloniti kiseljenjem prije nego što se dio može iskreno ponovno nazvati 2B — korak koji je lako izostaviti i teško vizualno uočiti nakon što su dijelovi pakirani.
Gdje 2B nehrđajući zatvarači zapravo završavaju
Osigurači, podloške i utisnuti nosači u stanju 2B navedeni su tamo gdje je površina funkcionalna, a ne dekorativna. Gruba distribucija po tipičnim programima izgleda ovako:
- 38% automobilizam — ispušni nosači, kočiona oprema, pričvrsni prstenovi u sklopovima pogonskog sklopa.
- 22% energije vjetra — unutarnji dijelovi gondole, okovi za skretanje i nagib, gdje izloženost kloridima određuje stupanj.
- 18% izgrađenost — sidra, elementi za oplate, izloženi strukturni pričvrsni elementi.
- 12% hrane i kemikalija — gdje mogućnost čišćenja nadmašuje izgled.
- 10% opće industrijske — pumpe, ventili, zaštita stroja.
Uzorak je dosljedan: 2B se bira zbog otpornosti na koroziju i cijene, a ne zbog izgleda. U vjetru ili konstrukcijskom sklopu, završna obrada stvarno radi - glatkija strana zadržava manje krhotina i nudi manje mjesta pukotina nego 2D - ali nitko to nikada neće vidjeti nakon što se spoj zatvori.
 DIN 471 Vanjski osigurači za osovine Vanjski pričvrsni prstenovi za aksijalno postavljanje osovine, dostupni od ugljičnog ili nehrđajućeg čelika s DIN471 veličinama od 3 do 1000 mm i opcijama površinske obrade. Pogledajte proizvod →
Redoslijed nabave: pet provjera prije izdavanja narudžbenice
1. Pomaknite oblačić
Stavite "2B" na liniju materijala, a ne na liniju gotovih dijelova, i dodajte poseban zahtjev za izgled za isporučeni zatvarač.
2. Pročitajte certifikat zavojnice
Klasa, izvor mlina, oznaka završne obrade i broj zagrijavanja trebaju biti na njemu. Provjerite EN 10088-2 u odnosu na ASTM A480 ekvivalent prije nego što odobrite zamjenu.
3. Zaštitite površinu tijekom transporta
PVC folija ili isprepleteni papir zaustavlja uzorak ogrebotina koji preživi žigosanje i završi kao pritužba kupaca na vidljivim podlošcima.
4. Definirajte naknadnu obradu
Tumbanje, uklanjanje srha i pasiviranje prema ASTM A967 — ili izričito navedite da naknadna obrada nije dopuštena. Tišina je mjesto gdje počinju sporovi.
5. Odobrenje fizičkog uzorka
Zadržite referentni dio i sjajno čitanje uz izvješće o prvom članku; Sam Ra neće riješiti svađu o tome što znači "mat".
Naš vlastiti tijek štancanja i površinske obrade obuhvaća valjanje, toplinsku obradu, fosfatiranje, ultrazvučno čišćenje i automatizirano optičko razvrstavanje, gdje se većina sporova oko završne obrade zapravo rješava - ne u tvornici, već na liniji koja nakon toga obrađuje traku.
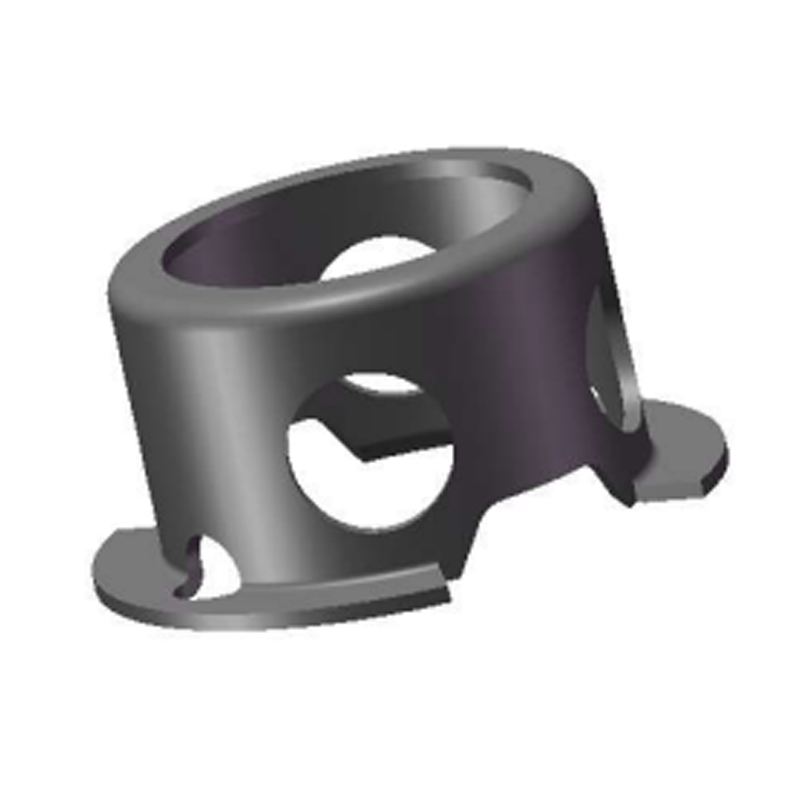
 Prilagođeni pričvrsni prstenovi otporni na koroziju Prilagođeni nestandardni razdvojeni pričvrsni prstenovi za osovine ili provrte, izrađeni od nehrđajućeg čelika ili drugih materijala otpornih na koroziju s prilagođenom geometrijom i površinskom obradom. Pogledajte proizvod →
Održavanje, čišćenje i usklađenost
S licem 2B lako je živjeti, pod uvjetom da ga nitko ne napada pogrešnom kemijom. Praktične smjernice koje vrijede na terenu:
- Očistite blagim deterdžentom i vodom; isperite i osušite. Sredstva za dezinfekciju i izbjeljivač na bazi klorida ostavljaju udubine koje izgledaju kao nedostatak materijala.
- Povremeno provjeravajte ima li mrlja od čaja umjesto da čekate izvješće o kvaru; bojenje je kozmetičko, rupičasto nije.
- Izbjegavajte kontakt ugljičnog čelika tijekom sastavljanja i skladištenja — ugrađeno slobodno željezo pobjeđuje pasivizaciju mlina u tjednima.
- Održavajte tekućine za rezanje i medije čistima; onečišćena vibrirajuća zdjela prenijet će željezo preko cijele serije.
Što se tiče dokumentacije, tri reference pokrivaju većinu revizija: EN 10088-2 ili ASTM A480 za samu oznaku 2B, ASTM A967 za pasivizaciju nakon izrade i ASTM A380 za čišćenje prije servisiranja. Programi za kontakt s hranom dodaju EC 1935/2004, a svaki će europski kupac očekivati RoHS i REACH izjave povezane s toplinskim brojem, a ne s generičkim certifikatom. Sljedivost serije natrag do svitka ono je što čini zahtjev za završnu obradu provjerljivim dvije godine nakon isporuke.
2B je dobro zadano i loše obećanje. Tretirajte to kao stanje trake koju kupujete, napišite zasebno, mjerljivo očekivanje za dio koji dobijete i odredite što se događa s površinom između ta dva - prevrtanje, pasivizacija, zaštita. Ta jedina promjena u načinu na koji je crtež sročen sprječava većinu argumenata koji počinju očitavanjem hrapavosti na odrezanom rubu.