Crtež koji kaže samo "čelik kaljen i otpušten, 45–50 HRC" ostavlja tri otvorene odluke: koja klasa čelika, koju je temperaturu kaljenja dobavljač stvarno držao i koliki dio funkcionalnog ruba može biti deugljičen. Ta tri odgovora odlučuju hoće li vanjski osigurač držati ležaj na mjestu tijekom desetljeća vibracija ili će tiho popustiti u prvom servisnom intervalu.
Kratak odgovor: "očvrslo i temperirano" opisuje niz, a ne svojstvo. Kaljenje austenizira čelik na otprilike 800–900 °C i kali ga do maksimalne tvrdoće; kaljenje odmah nakon toga vraća žilavost uz kontroliranu cijenu tvrdoće. Za pričvrsne prstenove od opružnog čelika i tanjuraste opruge, većina specifikacija je između 42 i 52 HRC nakon temperiranja negdje u rasponu od 300–450 °C: dovoljno čvrsto da se odupre slaničenju pod aksijalnim potiskom, dovoljno duktilno da preživi instalaciju s kliještima za prstenove.
Sve ispod je napisano sa strane nabave i procesa. Svaki odjeljak odgovara na pitanje koje će kupac, dizajner ili inženjer kvalitete na kraju morati braniti na sastanku dobavljača ili u izvješću o kvaru.
Kaljenje i kaljenje: što svaki korak zapravo kontrolira
Toplinska obrada nije jedna operacija. Četiri stupnja se skupljaju, a svaki ima svoj karakterističan način kvara. Zbunjujući ih je razlog zašto dva dobavljača mogu certificirati 48 HRC i još uvijek isporučivati dijelove koji se potpuno drugačije ponašaju na terenu.
Austeniziranje, 800–900 °C
Temperatura i vrijeme namakanja određuju koliko ugljika ulazi u otopinu. Nedovoljno namakanje ostavlja meke feritne džepove koji nikada ne otvrdnu; prekomjerno natapanje čini zrno grubljim i gubi žilavost bez dodavanja čvrstoće. Čelici za opruge kao što su 65Mn i 50CrV4 obično rade na gornjoj granici ovog raspona.
Kaljenje
Ulje odgovara legiranim vrstama; voda ili polimer odgovara običnim vrstama ugljika kao što je C67S. Kašenje mora biti dovoljno brzo da promaši perlitni nos i dovoljno nježno da ne pukne tanke dijelove prstena. O distorziji se odlučuje ovdje, a ne u temperiranju.
Kaljenje, obično 300–500 °C
Ovo je faza koja definira isporučenu imovinu. U sredini raspona, otprilike 20 °C temperature kaljenja pomiče tvrdoću za 1-2 HRC. Također se računa i vrijeme držanja: dio izvučen u trenutku kada dosegne temperaturu nije isto što i dio namočen sat vremena.
Pečenje nakon nanošenja
Svaki galvanizirani dio iznad oko 32 HRC nosi rizik od vodikove krtosti. Pečenje na 190–230 °C, započeto u roku od nekoliko sati od postavljanja, standardna je mjera za ublažavanje – i spada u narudžbenicu, a ne u pretpostavku.
Temperatura kaljenja određuje tvrdoću, žilavost i stabilnost
Donja tablica je najkorisnija referenca kada crtež daje samo pojas tvrdoće. Pokazuje što promjena temperature kaljenja čini opružnom čeliku s ugljikom od 0,6–0,8 %, kaljenom u ulju od oko 850 °C.
Praktično čitanje važnije je od brojeva. Osigurač od 46–52 HRC i disk opruga od 40–46 HRC nisu isti proizvod s različitom dokumentacijom. Osigurač treba čvrstinu površine kako bi se odupro struganju stijenke utora; tanjurasta opruga treba višu temperaturu kaljenja kako bi mogla otkloniti milijune ciklusa bez trajnog postavljanja.
 DIN 2093 Konusna disk opruga za aksijalna opterećenja Konusna tanjurasta opruga za aksijalna opterećenja i zadržavanje tlaka prirubnice, s tablicom veličina DIN 2093, opružnim čelikom i opcijama površinske obrade. Pogledajte proizvod →
Standardi postavljaju prozor, a ne proces. DIN 471 i DIN 472 za osigurače i DIN 2093 za tanjuraste opruge, svaki definira raspon tvrdoće i dopuštenu dekarburizaciju. Dobavljač koji navodi samo "45–50 HRC" navodi ishod bez garancije procesa iza toga.
Pokazatelji koji odlučuju o životu na terenu
Tvrdoća je broj otisnut na certifikatu. Umorni život odlučuju četiri stvari koje se na njemu rijetko pojavljuju.
- Dekarburizacija. Meka koža osiromašena ugljikom na funkcionalnom rubu klasični je uzrok ranog kvara osigurača. Dobra praksa ga zatvara na 0,02 mm na nosivom rubu i provjerava ga na poliranom presjeku, a ne na oko.
- Zadržani austenit. Iznad otprilike 5 %, austenit se tijekom rada pretvara u netemperirani martenzit: prsten raste i pristajanje se mijenja. Drugi temperirani ili kriogeni tretman ga sruši.
- Veličina zrna i sadržaj inkluzija. Sitno zrno (ASTM 7 ili sitnije) je ono što prstenu od 48 HRC omogućuje da preživi udarna opterećenja. Krupna zrna iz prevruće kupke za austeniziranje nikada se ne pojavljuju na potvrdi o tvrdoći.
- Kvaliteta rubova. Pečaćeni prstenovi imaju zonu smicanja i zonu loma. Neravnina ili mikropukotina na vlačnom rubu postaje mjesto početka zamora mnogo prije nego što se utor istroši.
Budući da se ove varijable postavljaju unutar peći, a ne pri konačnom pregledu, procesni put je važniji od same potvrde. Naš tijek proizvodnje unutar tvrtke zadržava blindiranje, toplinsku obradu, fosfatiranje i automatizirano optičko sortiranje unutar jednog sustava kvalitete, što čini ponovljivost tvrdoće od serije do serije podložnom reviziji, a ne anegdotskom.
Gdje kaljeni i kaljeni spojni elementi rade svoj posao
Očvrsli i kaljeni dijelovi koncentriraju se gdje god se vibracije i toplinski ciklusi susreću sa spojem koji mora ostati čvrst bez zavarivanja.
Automobilski pogon i kočnice — oko 42 %
Mjenjači vjetra i sustavi nagiba — oko 22 %
Građevinski i poljoprivredni strojevi — oko 18 %
Industrijski mjenjači i pumpe — oko 12 %
Ostali opći strojevi — oko 6 %
Gornja podjela odražava mješavinu kotacija koju vidimo, a ne studiju tržišta, ali objašnjava obrazac. Potporni prstenovi nalaze se na vrhu tog popisa jer su obično najjeftiniji dio u skupom sklopu i onaj čiji kvar uzrokuje najveću kolateralnu štetu. Primjene na vjetar posebno zahtijevaju nešto što je teško specificirati samo na temelju tvrdoće: 42–50 HRC, niska dekarburizacija i završna obrada od fosfata ili cinkovih ljuskica koja neće oslabiti prsten.
Najčešće tražena stavka ostaje obični prsten osovine, jer je to zadani aksijalni lokator u dizajnu mjenjača, pumpe i motora.
 DIN 471 Vanjski osigurači za aksijalno držanje vratila Osigurači vratila za kontrolu aksijalnog položaja i pomaka, s veličinama prema DIN 471 do 1000 mm, ugljičnim ili nehrđajućim čelikom i opcijama premaza. Pogledajte proizvod →
Određivanje i kupnja: provjera u pet koraka
Većina sporova oko tvrdoće seže do narudžbenice u kojoj je naveden broj i ništa drugo. Pet redaka specifikacije uklanjaju gotovo sav taj rizik.
1. Imenujte standard. DIN 471, DIN 472, DIN 2093 i njihovi ekvivalenti već utvrđuju raspone tvrdoće, geometriju utora i metode ispitivanja. Kupnja na standardni broj uklanja većinu argumenta prije nego što počne.
2. Dajte prozor i metodu. Raspon kao što je 44–50 HRC, plus navedeni put pretvorbe (HV1 pretvoren u HRC za tanke presjeke), sprječava klasični spor u kojem prsten od 1,2 mm očitava drugačije na stolnom testeru.
3. Ograničite temperaturu kaljenja. Napis "kaljeno ne ispod 350 °C" sprječava dobavljača da postigne tvrdoću kratkim kaljenjem na niskim temperaturama koje ostavlja dio krhkim tijekom rada.
4. Postavite granice dekarburizacije i rubova. Jedna klauzula u specifikaciji i jedna provjera pri dolaznoj inspekciji uklanjaju cijeli način kvara iz registra rizika.
5. Zahtijevati sljedivost serije. Peć, serija, dijagram toplinske obrade, ispitivanje tvrdoće i zapis o pečenju — dokumenti koji tvrdnju čine obranjivom godinu dana kasnije.
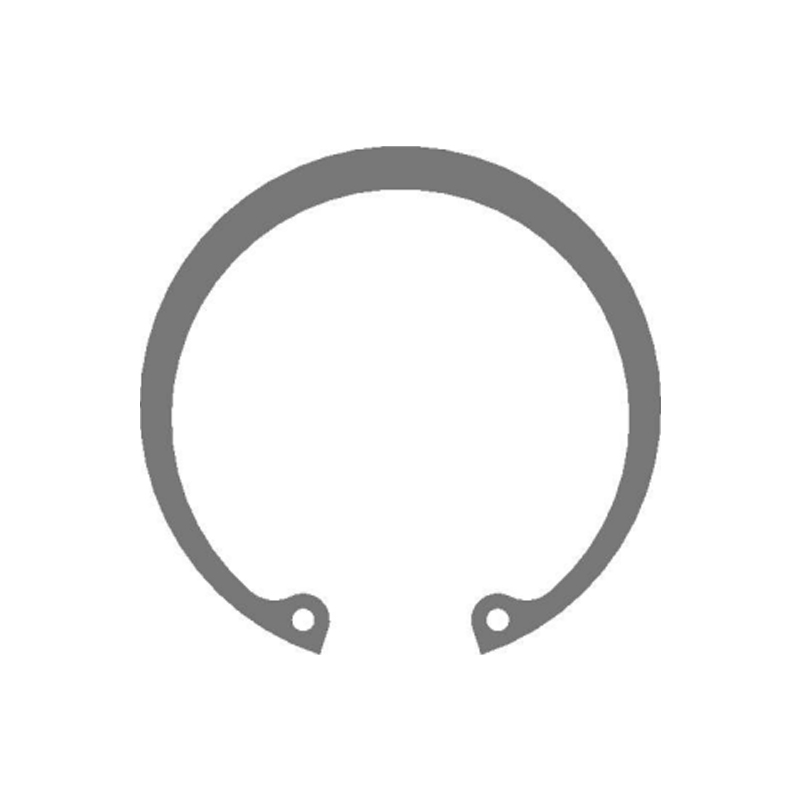 DIN 472 metrički unutarnji osigurači za zadržavanje provrta Unutarnji osigurači za aksijalno zadržavanje u strojno obrađenim provrtima, s DIN 472 metričkim veličinama, ugljičnim ili nehrđajućim čelikom i izborom površinske obrade. Pogledajte proizvod →
Tamo gdje je crtež poseban - pomaknuta ušica, nestandardna širina utora, nosač koji također zadržava ležaj - specifikacija se jednostavno pomiče ranije. Naš prilagođeno žigosanje i razvoj prstena ruta počinje s dimenzijama utora i slučajem opterećenja, a ne s kataloškim brojem, što je obično najbrži način da se riješi pitanje tvrdoće na koje standard ne odgovara.
Održavanje, ponovna uporaba i usklađenost
Svojstva koja kaljene i poboljšane dijelove čine pouzdanima također otežavaju procjenu njihovog stanja okom. Nekoliko pravila održava sklopove poštenima nakon prve ponovne izgradnje.
- Nemojte ponovno koristiti osigurač ili disk oprugu nakon uklanjanja. Kaljenje koje daje duktilnost također znači da je prsten koji je jednom raširen jednom popustio.
- Pri svakom servisu potražite koroziju na zidu utora. Polirani znak svjedoka znači pomak, što znači da je širina utora ili debljina prstena izvan tolerancije.
- Čuvajte evidenciju o pečenju nakon nanošenja u datoteku za sve pocinčane dijelove iznad 32 HRC. Ako zapis nedostaje, tretirajte lot kao sumnjiv, a ne kao prihvatljiv.
- Povežite dokaze o premazu s priznatim metodama: slani sprej prema ISO 9227, ispitivanje vodikovom krtošću prema ISO 15330 ili ASTM F1940 gdje to zahtijeva specifikacija premaza.
- Stavite materijalne certifikate prema EN 10204 3.1, PPAP dokumentaciju i klauzulu o obavijesti o promjeni u ugovor o nabavi, a ne u mapu koju nitko ne otvara.
U reguliranim opskrbnim lancima — automobilskoj prema IATF 16949 ili vjetroelektrani prema ugovoru o kvaliteti specifičnom za kupca — toplinska obrada obično se tretira kao poseban proces koji zahtijeva kvalificirane operatere, kalibrirane peći i kontinuirano bilježenje grafikona. Kupci koji zatraže shemu peći jednom, pri prvoj narudžbi, obično više nikad ne moraju pokrenuti istragu kvara kasnije.
Kaljeni i poboljšani čelik pouzdan je odgovor na specifično pitanje: kako održati komponentu na mjestu pod opterećenjem, a da ne postane krta? Odgovorite na to s ocjenom materijala, rasponom temperiranja, granicom dekarburizacije i dokumentiranim pečenjem, a dio se ponaša kao što je projektirano. Odgovorite samo brojem tvrdoće i sljedeća revizija crteža bit će napisana izvješćem o kvaru.