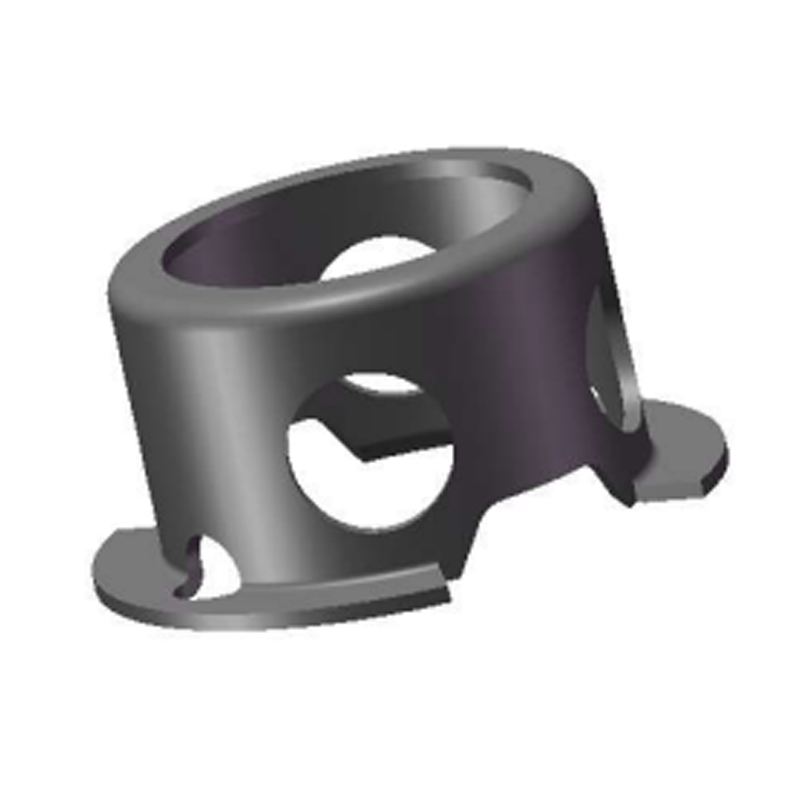
Obalna vjetroelektrana izvukla je nehrđajući osigurač iz provrta aluminijskog mjenjača nakon 14 mjeseci rada. Osigurač je i dalje izgledao kao nov. Aluminijski utor iza njega bio je prekriven prahom bijelog oksida, stijenka utora bila je oko 0,1 mm veća, a ležaj koji je osigurač trebao zaključati već je počeo hodati aksijalno. Ništa nije bilo u redu s čelikom, što je upravo razlog zašto ovaj način kvara izmiče planovima inspekcije izgrađenim oko pričvršćivača.
Korozija nehrđajućeg čelika u aluminiju rezultat je dizajna, a ne nedostatak materijala. Gdje god nehrđajući osigurač, vijak, podloška ili držač dijeli vlažnu površinu koja nosi kloride s aluminijem, aluminij postaje anoda i odustaje od metala kako bi zaštitio nehrđajući. Korisno pitanje nije koji je metal bolji, već koliko aluminija možete priuštiti izgubiti, na kojem sučelju i tijekom koliko godina rada.
Kratka verzija: aluminij je anoda, nehrđajući čelik je katoda, a penjanje s 304 na 316L ne mijenja gotovo ništa o tome koliko brzo aluminij trpi.
- U morskoj vodi aluminijske legure nalaze se blizu -0,75 V u odnosu na SCE, dok nehrđajući metal 316 ima blizu -0,05 V, razmak od otprilike 0,7 V.
- Potencijalna razlika iznad 0,25 V smatra se rizičnom u kontroliranim okruženjima, a iznad 0,5 V u pomorskoj službi.
- Skale oštećenja s omjerom površine katoda-anoda, vremenom zadržavanja klorida i geometrijom pukotine, a ne s ocjenom legure na crtežu.
- Pouzdano rješenje je pokvareni električni put, kontrolirana drenaža ili namjerno odabran žrtveni dio.
Tri uvjeta i zašto aluminij uvijek gubi
Galvanski članak treba sve tri od sljedećeg odjednom. Uklonite bilo koji od njih i aluminij će preživjeti:
- Metalni kontakt između nehrđajućeg dijela i aluminijske strukture.
- Razlika potencijala dovoljno velika da pokrene struju, oko 0,6 do 0,7 V za pasivni nehrđajući metal protiv aluminija u uvjetima klorida.
- Kontinuirani film elektrolita koji premošćuje oba metala: naslage morske vode, kondenzacija, voda za pranje i ostaci soli za odmrzavanje ispunjavaju uvjete.
Aluminij se brani oksidnim slojem od 2 do 4 nm koji se reformira u roku od nekoliko sekundi na suhom zraku, zbog čega aluminijski sklopovi za unutarnje prostore s nehrđajućim spojnicama često traju desetljećima. Klorid napada lokalno: oksid se u jednom trenutku razgrađuje, otvara se jama, a otopina unutar te jame može pasti na pH 3 do 4 dok okolna površina ostaje pasivna. Jamica nastavlja rasti prema unutra čak i kada vidljiva površina još uvijek izgleda zdravo.
Anoda se dodjeljuje, a ne pregovara
Aluminij je znatno ispod nehrđajućeg čelika na galvanskoj seriji. Struja teče iz aluminija u nehrđajući, tako da aluminij gubi masu bez obzira koji je dio veći.
Omjer površine postavlja brzinu
Mali nehrđajući vijak u velikoj aluminijskoj ploči smanjuje gubitak. Velika ploča od nehrđajućeg čelika koja drži malu aluminijsku izbočinu koncentrira struju u sićušnu anodu i urezuje duboku jamu.
Pukotine održavaju stanicu na životu
Žljebovi prstenastog prstena, podloške i spojevi nosača zadržavaju klorid i zadržavaju vlagu daleko dulje nego otvorene površine, dok istovremeno ograničavaju kisik.
U sklopovima sigurnosnog prstena i podloške ranjive površine su uske i predvidljive: stijenka utora u aluminijskom provrtu, ramena vratila iza vanjskog osigurača i kontaktna traka ispod ravne ili bellville podloške. Ove točke je najteže pregledati i najlakše ih je izostaviti iz specifikacije premaza.

Mogućnosti zatvarača i što svaki izbor čini aluminiju
Usporedba u nastavku pokriva izbore koje inženjerski timovi zapravo specificiraju za isti aluminijski spoj u okruženju koje sadrži kloride.
Jedna varijabla koju je lako previdjeti: toplinska obrada i završna obrada površine mijenjaju korozijsko ponašanje otisnutih dijelova više nego što većina kupovnih specifikacija dopušta. Pasivirani osigurač 316L i nepasivirani mogu se ponašati različito u istom utoru — učinak toplinske obrade i površinskog premaza na otpornost na koroziju utisnutog osigurača vrijedi pročitati prije nego što zamrznete crtež.
Skrivena metrika: omjer površine katode i anode
Većina specifikacija zaustavlja se na "koristi nehrđajući". Varijabla koja odlučuje koliko je duboko oštećenje je koliko je katodne nehrđajuće površine električno povezano s koliko anodnog aluminija.
Indeks se strmo penje iznad 10:1. Zbog toga je nehrđajući nosač pričvršćen vijcima za mali aluminijski nastavak lošiji galvanski dizajn od nehrđajućeg osigurača postavljenog u veliko aluminijsko kućište, iako oba koriste isti čelik. S osiguračem se gubitak metala širi oko utora; s nosačem, struja se koncentrira i reže jamu u roku od nekoliko sezona.
Okolina sve umnožava. Unutarnji sklop C2 može biti dva reda veličine blaži od iste geometrije u obalnoj instalaciji C5-M, a ako spoj vidi sol za odmrzavanje, pretpostavimo da je ćelija pod naponom od prvog dana.
Gdje se pojavljuju mješoviti spojevi aluminija i nehrđajućeg čelika
- Automobili i strukture baterija: 34%
- Građevinske fasade i fasade: 22%
- Oprema za vjetar i energiju: 18%
- Pomorska i offshore oprema: 14%
- Opće industrijske i HVAC: 12%
Razlaz je indikativan, ali razlike su bitne. Zglobovi podvozja automobila suočavaju se s oštećenjima od prskanja i kamenčića; oprema za vjetar i pučinu mora preživjeti duge intervale održavanja; fasade i zavjese moraju se držati desetljećima bez realnog pristupa za preradu. Svaki slučaj se mijenja bilo da se oslanjate na izolaciju, drenažu ili žrtveni premaz.

Slijed odabira u pet koraka
Prođite kroz njih redom, jer svaki korak mijenja vrijednost sljedećeg.
- Klasificirajte okolinu prema ISO 9223 (C1 do CX). Sve na C3 ili više, ili bilo kakvo izlaganje kloridima, treba tretirati kao galvansku ćeliju pod naponom.
- Odredite koji je dio anoda i procijenite omjer površine katoda-anoda. Unaprijed odlučite koju komponentu možete priuštiti izgubiti.
- Prekinite ili kontrolirajte strujni krug: PA66-GF ili PET izolatorske podloške i rukavci, pričvršćivači presvučeni PTFE-om, anodizirane i zabrtvljene aluminijske kontaktne površine ili spojena izolacijska podloška.
- Navedite metal i završnu obradu: 316L (A4) s ASTM A967 pasivizacijom gdje je prisutan klorid ili presvlačenje cinkom i niklom gdje je prihvatljiv čelični dio. Držite slobodno željezo s aluminijskih površina pomoću namjenskog alata od nehrđajućeg čelika i čistih radnih stanica.
- Dokažite to u kabinetu: ISO 9227 neutralni slani sprej na 720 sati kao osnova, VDA 233-102 cikličko testiranje za automobilske programe, zatim provjerite zadržavanje okretnog momenta i trošenje utora na ogoljenim sklopovima.
Gdje standardni dijelovi iz kataloga ne odgovaraju geometriji spoja, prilagođeno žigosanje i oblikovanje obično je jeftiniji put od redizajniranja kućišta. Dongbo Fastener teče prilagođeni osigurač i razvoj žigosanja od izrade alata do završne obrade, što omogućuje da se geometrija izolacije i značajka zadržavanja riješe u jednoj komponenti, a ne u gomili labavih podložaka.

Održavanje, čišćenje i usklađenost
- Čišćenje: otopine za pranje održavajte pH neutralnim, otprilike 5 do 8. Kaustična soda otapa sloj aluminijevog oksida, sredstva za čišćenje na bazi klorida ostavljaju kemiju jame na mjestu, a čelična vuna prenosi slobodno željezo na površinu.
- Inspekcija: na mjestima C4 i C5 svake godine provjerite svaku kontaktnu točku s različitim metalima na bijeli oksid, mrlje na nehrđajućem metalu i gubitak zakretnog momenta. Dimenzije zida utora najraniji su čvrsti pokazatelj problema.
- Dokumentacija: ASTM G82 za odabir galvanske serije, EN 1999-1-1 za aluminijske strukture, ISO 9223 za klasu korozivnosti, ASTM A967 za pasivizaciju, ISO 9227 i VDA 233-102 za dokaze ispitivanja.
- Sljedivost: zapisi o serijama koji povezuju toplinsku obradu i završnu obradu površine sa svakom proizvodnom serijom ono su što vam omogućuje praćenje pritužbe na koroziju do određene promjene procesa umjesto nagađanja.
Praktični zaključak je jednostavan. Odaberite kvalitetu nehrđajućeg čelika za opstanak samog spojnog elementa, a odaberite izolaciju, odvodnju i završnu obradu za opstanak aluminija. The kontrolirani proces proizvodnje i dorade iza dijela je ono što čini razliku postojanom u službi, a ne naziv legure na certifikatu.