Svaki proizvodni inženjer vidio je isti uzorak kvara: pričvrsni prsten koji gubi prianjanje tijekom rada s visokim vibracijama ili opružna pločica koja polako odustaje od opterećenja stezanja nakon ponovljenog toplinskog ciklusa. Simptomi izgledaju drugačije, ali glavni uzrok je često identičan - čelik nikada nije prošao taložnu toplinsku obradu potrebnu za razvoj svoje pune elastične čvrstoće.
Precipitacijska toplinska obrada — također nazvana precipitacijsko otvrdnjavanje ili otvrdnjavanje starenjem — je trostupanjski toplinski proces koji povećava granicu tečenja, tvrdoću i otpornost na zamor odabranih legura. Za osigurače, opružne podloške i utisnute pričvršćivače, to je razlika između komponente koja ostaje zaključana u svom utoru i one koja puzi van pod opterećenjem.
Ključni zaključak: Pravilno primijenjena taložna toplinska obrada može povećati granicu razvlačenja za 50% ili više u usporedbi s žarenim stanjem, dok uzrokuje minimalno izobličenje — zbog čega tanki dijelovi s malom tolerancijom kao što su osigurači i Belleville podloške ovise o tome.
Što toplinska obrada taloženjem zapravo čini
Mehanizam se ne odnosi na ojačavanje metala hladnom preradom ili transformacijom martenzita. Umjesto toga, legura je prisiljena otpuštati izuzetno fine taloge unutar svoje kristalne strukture. Te čestice blokiraju kretanje dislokacija - mikroskopskih defekata koji dopuštaju metalu da se savija i popušta. Više prepreka znači veću snagu.
Za komponentu pričvršćivača, ovo donosi tri mjerljive prednosti:
- Viša granica elastičnosti — dio se vraća u svoj izvorni oblik nakon ponovljenog otklona, što je točno ono što osigurač mora učiniti svaki put kada se raširi i postavi.
- Stabilno opterećenje stezaljke — otpornost na popuštanje naprezanja održava opružne podloške čvrstima na radnim temperaturama do otprilike 300°C, ovisno o kvaliteti.
- Duži vijek trajanja od zamora — fini, jednoliko raspršeni precipitati odgađaju početak pukotine pod cikličkim vibracijama.
Povećanje granice razvlačenja u odnosu na žareno stanje kod uobičajenih legura koje otvrdnjavaju starenjem.
Približna radna granica za opružni čelik očvrsnut starenjem prije ubrzanja popuštanja naprezanja.
Starenjem se stvaraju minimalne promjene dimenzija, čuvajući tolerancije naleganja utora kod preciznih štancanja.
Tri stupnja taložne toplinske obrade
Faza 1 — Tretman otopinom
Dio se zagrijava u temperaturnom rasponu gdje se svi elementi legure otapaju u jednu čvrstu otopinu. Za karbonske opružne trake to je obično 780–880°C; za taložno otvrdnjavajući nehrđajući čelik, do oko 1065°C; za aluminijske legure, 470–500°C. Vrijeme zadržavanja mora biti dovoljno dugo da se homogenizira struktura, ali dovoljno kratko da se izbjegne rast zrna. Za otisnute komponente, ova faza također popušta unutarnje naprezanje uvedeno izrezivanjem i oblikovanjem.
Faza 2 — Kaljenje
Brzo hlađenje zadržava te otopljene elemente na mjestu, stvarajući prezasićenu čvrstu otopinu. U ovom trenutku metal je tvrđi od žarenog, ali ni blizu svoje konačne čvrstoće. Raspon medija za gašenje je od vode i ulja do otopina polimera ili prisilnog zraka. Tanki dijelovi poput sigurnosnih prstenova i podložaka brzo se hlade, no prigušivanje se ipak mora regulirati kako bi se izbjeglo izobličenje ili pucanje.
Stadij 3 — starenje
Kontrolirano ponovno zagrijavanje na nižoj temperaturi — obično između 150°C i 500°C, ovisno o leguri — omogućuje otopljenim elementima da nukleiraju i rastu kao ultra-fini precipitati. Nedovoljno starenje ostavlja snagu nerazvijenom; prekomjerno starenje ogrubljuje čestice i omekšava materijal. Precizna kontrola vremena i temperature ono je što odvaja pouzdani uređaj za toplinsku obradu od nagađača.
Kako se uspoređuje: Otvrdnjavanje oborinama u odnosu na druge rute
Odabir toplinske obrade inženjerska je odluka koja ovisi o obliku, debljini i opterećenju proizvoda. Usporedba u nastavku sažima najčešće rute koje proizvođač zatvarača može primijeniti.
Odgovor na starenje: skriveni vrhunac
Svaka legura koja otvrdnjava starenjem ima vrhunac tvrdoće, a jedini način da ga pronađete je uzorkovanje dijelova kroz vrijeme i temperaturu. Grafikon u nastavku prikazuje tipičnu reakciju starenja za čeličnu traku za opruge držanu na 350°C nakon kaljenja. Tvrdoća raste kada se formiraju fini talozi, a zatim opada kako čestice grube.
Ovo je skriveni pokazatelj o kojem većina kupaca nikada ne pita. Materijal koji nije ostario može proći test minimalne tvrdoće, ali još uvijek nema punu granicu elastičnosti predviđenu u proizvodu. Prestarjeli materijal rizikuje rano otkazivanje zbog zamora. Odgovorni dobavljač prati krivulju za svaku seriju i dokumentira stvarni prozor starenja.
Tamo gdje su dijelovi stvrdnuti atmosferom najvažniji
Industrije koje zahtijevaju najviše od spojnih elemenata iste su one koje pokreću specifikacije toplinske obrade taloženjem. Donja distribucija predstavlja tipičnu potrošnju komponenti od starenjem očvrslog opružnog čelika u industrijskim sektorima.
U automobilskim mjenjačima i CV zglobovima, DIN 471 vanjski osigurači za osovine moraju održavati radijalno prianjanje kroz milijune ciklusa opterećenja pri visokim okretajima u minuti. U vjetroturbinama, kućišta mjenjača trebaju držač na strani provrta koji podnosi i vibracije i temperaturu maziva. U građevinskim strojevima, opružne podloške moraju držati predopterećenje desetljećima bez planiranog ponovnog zatezanja.
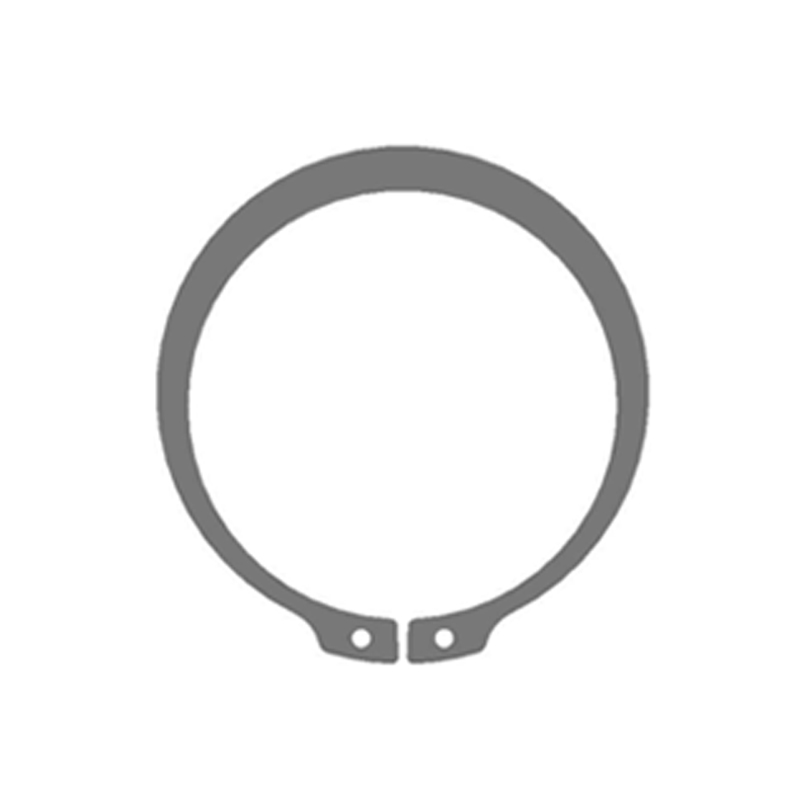
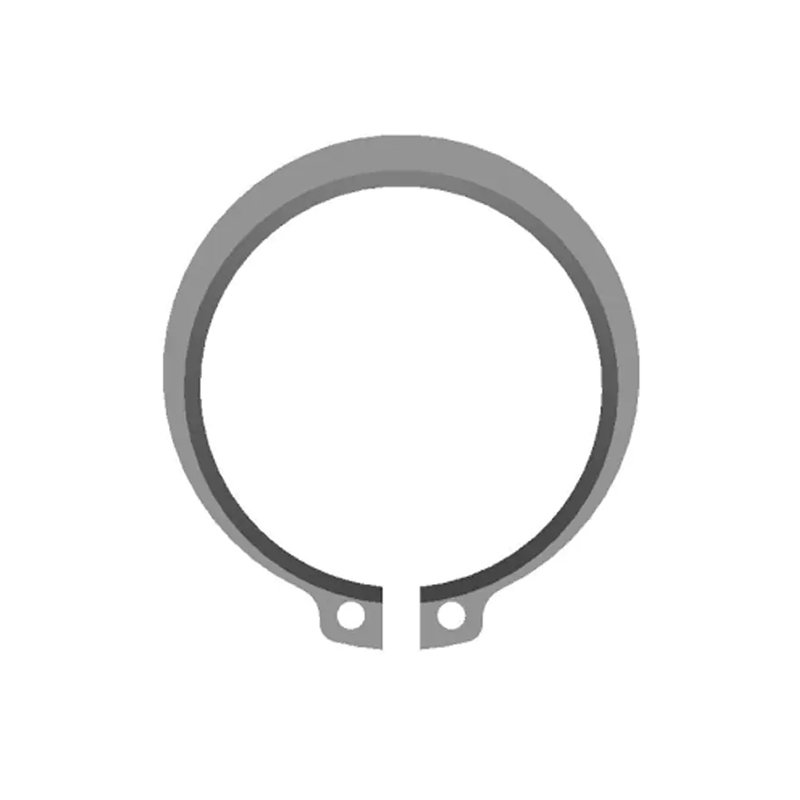
 DIN 471 Vanjski osigurači za držanje vratila Ovi vanjski osigurači sprječavaju aksijalni pomak na osovinama, s materijalima poput 65Mn i nehrđajućeg čelika i površinskim tretmanima kao što su fosfatiranje i pocinčavanje. Odgovaraju primjenama u automobilima i vjetroturbinama s velikim brojem okretaja u minuti gdje su radijalno prianjanje i otpornost na vibracije ključni. Pogledajte proizvod →
Određivanje spojnih elemenata otvrdnutih taloženjem: Praktični vodič
Kupci i dizajneri obično se usredotočuju na cijenu i vrijeme isporuke, ali specifikacija toplinske obrade ono je što određuje životni vijek. Prođite kroz sljedećih pet koraka i imat ćete specifikaciju nabave koja preživljava kontakt sa stvarnošću.
Definirajte uvjete usluge
Zabilježite raspon radne temperature, ciklus opterećenja i razinu vibracija. Ova tri ulaza odlučuju je li prikladni ugljični opružni čelik, 50CrV4 ili nehrđajući čelik koji otvrdnjava taloženjem.
Odaberite materijal i standard
Uskladite ocjenu s važećim standardom — DIN 471 i DIN 472 za osigurače, DIN 2093 za Belleville podloške, DIN 988 za ravne podloške. Standardi definiraju raspone tvrdoće, dimenzije i metode ispitivanja.
Postavite kriterije prihvaćanja
Dogovorite se o prozoru tvrdoće, probnom opterećenju i stanju površine. Za sigurnosni osigurač, tolerancija naleganja utora i puni otklon bez trajnog namještanja nisu predmet pregovaranja.
Provjerite kontrolu procesa
Pitajte kako proizvođač kontrolira krivulju starenja za svaku seriju. puna vlastita proizvodnja — od valjanja i štancanja preko toplinske obrade do optičkog razvrstavanja — skraćuje povratnu petlju i poboljšava dosljednost.
Dokumentacija zahtjeva
Zatražite potvrde o materijalima, izvješća o ispitivanju tvrdoće i zapise o inspekciji dimenzija. Neovisna akreditacija ispitnog centra dobavljača dodaje pravo povjerenje.
Kada je primjena provrt glavčine ili kućišta, DIN 472 unutarnji osigurači ostaju standardni odgovor za pričvršćivanje ležajeva i komponenti gdje je pristup rastavljanju ograničen.
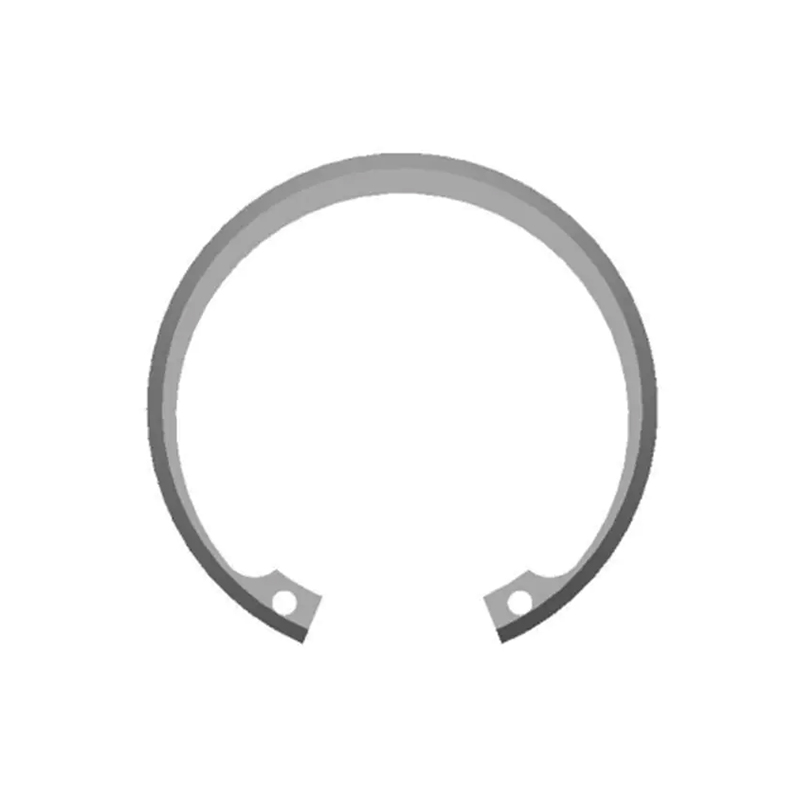
 DIN 472 Unutarnji osigurači za zadržavanje provrta Dizajnirani za ugradnju u unutarnje utore, ovi metrički osigurači ograničavaju aksijalno pomicanje komponenti u provrtima. Dostupni u ugljičnim i nehrđajućim čelicima sa standardnim površinskim tretmanima, idealni su za držanje ležajeva gdje je pristup rastavljanju ograničen. Pogledajte proizvod →
Za konstrukcije koje zahtijevaju visoko, predvidljivo prednaprezanje u uskoj ovojnici, DIN 2093 Belleville opružne podloške za visoko opterećenje isporučuju progresivnu brzinu opruge — ali samo ako je traka ostarjela do svoje provjerene vrhunske tvrdoće.
 DIN 2093 Belleville opružne podloške visokog opterećenja Ove konusne disk opruge pružaju progresivnu brzinu opruge i održavaju prednaprezanje u uskim omotačima. Izrađene od čelika za opruge kao što je 51CrV4, nude mali hod s visokom kompenzacijskom silom, sprječavaju labavljenje i apsorbiraju udarce u mehaničkoj i elektroničkoj opremi. Pogledajte proizvod →
Održavanje, inspekcija i sukladnost
Odluke o toplinskoj obradi ne završavaju na vratima tvornice. Način na koji se komponenta skladišti, postavlja, oblaže i pregledava određuje hoće li metalurška prednost preživjeti.
- Nikada ponovno ne koristite osigurače ili pričvrsne prstenove. Prsten koji je raširen radi uklanjanja već je napregnut preko svoje granice elastičnosti; ponovna instalacija dovodi do kvara zbog zamora.
- Pecite nakon oblaganja. Vodik uveden tijekom galvanizacije može uzrokovati odgođeno lomljenje čelika visoke tvrdoće. Standardna je praksa pečenje nakon ploče na 190–220°C najmanje četiri sata.
- Provjerite tvrdoću na ulaznom pregledu. Prijenosni test tvrdoće na seriji uzoraka hvata premalo i prekomjerno starenje prije nego što dijelovi dođu do linije.
- Potvrdite sljedivost. Interakcija između toplinska obrada i odluke o površinskom premazu može promijeniti otpornost na koroziju i ponašanje na zamor na načine koje bi potvrde o serijama trebale dokumentirati.
Očekivanja usklađenosti također su sve veća. Kupci sve više traže deklaracije o materijalima koje potvrđuju usklađenost s REACH i RoHS, plus izvješća o ispitivanju od akreditiranih laboratorija. Interni centar za testiranje s akreditacijom CNAS-a smanjuje teret dokumentacije i skraćuje cikluse odobravanja za nove dobavljače.
Toplinska obrada taloženjem nije misteriozni metalurški ritual; to je mjerljiv proces koji se može kontrolirati. Prava razlika između prvoklasnog sigurnosnog prstena i prijevremenog kvara je je li taj proces specificiran, nadziran i verificiran. Prije nego što odobrite dobavljača spojnica, raspitajte se kako otvrdnjavaju svoj materijal na starenje, koji prozor tvrdoće jamče i kako to dokazuju. Odgovori će vam reći više od cijene za tisuću.